
 日本語
 Español
 한국어
 Français
 Deutsch
 Italiano



Specifica
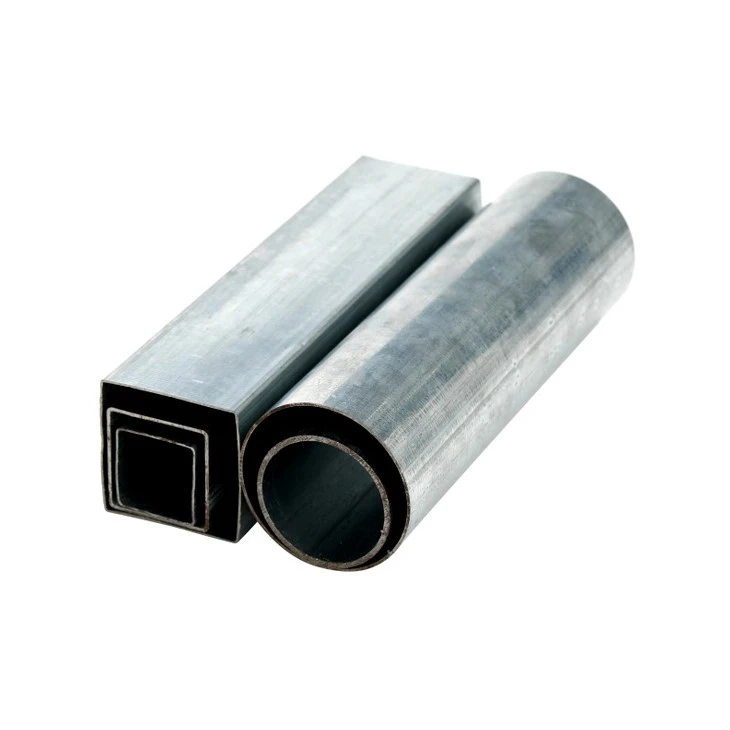
Cina produttore e fornitore di tubi in acciaio zincato a caldo, forniamo tubi in acciaio zincato a caldo agli acquirenti d'oltremare al prezzo più competitivo con buona qualità e consegna puntuale.
Spessore: 1,2 mm ~ 15,0 mm
Diametro esterno: rotondo 20 mm ~ 406 mm; Quadrato 20 * 20 mm ~ 500 * 500 mm
Rivestimento in zinco: 180-600 g / m2
Lunghezza: 1-12 mo secondo il requisito del cliente
Estremità: estremità normale o estremità smussata o estremità filettata con accoppiamento
Grado: Q195, Q235, Q345 A, B, C, D.
Standard: EN10255 L / L1 / L2 / M / H, BS1387-1985 LEGGERO / MEDIO / PESANTE, GB / T 3091-2015

Ispezione di qualità

Confezione& Caricamento del contenitore

Caratteristica del prodotto& Vantaggio

A quali problemi è necessario prestare attenzione durante la saldatura di tubi in acciaio zincato a caldo?
Il tubo in acciaio zincato a caldo presenta i doppi vantaggi della resistenza alla corrosione e della lunga durata, e il prezzo è relativamente basso, quindi il suo tasso di utilizzo sta diventando sempre più alto, ma alcuni utenti non prestano attenzione durante la saldatura di tubi zincati, causando alcuni problemi inutili , quindi a quali problemi è necessario prestare attenzione durante la saldatura di tubi in acciaio zincato a caldo?
1. Lucidatura
Lo strato zincato della zona di saldatura deve essere lucidato, altrimenti produrrà bolle, tracoma, false saldature, ecc., Inoltre renderà fragile la saldatura e ridurrà la rigidità. In secondo luogo, a causa dell'evaporazione dello zinco, una grande quantità di fumo bianco viene volatilizzata, il che è irritante e dannoso per il corpo umano. Pertanto, lo strato zincato della saldatura deve essere lucidato e lavorato.
2. Controllo del processo di saldatura
La preparazione della pre-saldatura dell'acciaio zincato è la stessa dell'acciaio generale a basso tenore di carbonio. Va notato che le dimensioni della scanalatura e lo strato zincato vicino devono essere elaborati con cura. Per saldare la penetrazione, la dimensione della scanalatura dovrebbe essere appropriata, generalmente 60 ~ 65 °, e dovrebbe essere lasciato un certo spazio, generalmente 1,5 ~ 2,5 mm; per ridurre la penetrazione dello zinco nella saldatura, la scanalatura nella scanalatura può essere zincata prima della saldatura. Saldare dopo che lo strato è stato rimosso. Nel lavoro reale, viene utilizzata la smussatura centralizzata e nessun processo di taglio smussato viene utilizzato per il controllo centralizzato. Il processo di saldatura a due strati riduce la possibilità di una penetrazione incompleta. La bacchetta di saldatura deve essere selezionata in base al materiale di base del tubo di acciaio zincato. Generalmente, per l'acciaio a basso tenore di carbonio, J422 è più comunemente usato a causa del facile funzionamento.
3. Tecnica di saldatura
Quando si salda il primo strato di saldatura multistrato, provare a fondere lo strato di zinco e farlo vaporizzare ed evaporare per sfuggire alla saldatura, il che può ridurre notevolmente lo zinco liquido rimanente nella saldatura. Quando si saldano saldature d'angolo, provare a fondere lo strato di zinco nel primo strato e farlo vaporizzare ed evaporare per sfuggire alla saldatura. Il metodo consiste nel spostare prima l'estremità dell'elettrodo in avanti di circa 5 ~ 7 mm. Quando si crea lo strato di zinco Dopo la fusione, tornare alla posizione originale e continuare a saldare in avanti. Per la saldatura orizzontale e verticale, se si utilizzano bacchette per saldatura a scoria corta come J427, la tendenza alla sottoquotazione sarà piccola; se viene utilizzata la tecnologia di trasporto avanti e indietro, è possibile ottenere una qualità di saldatura priva di difetti.
Etichetta sexy:


